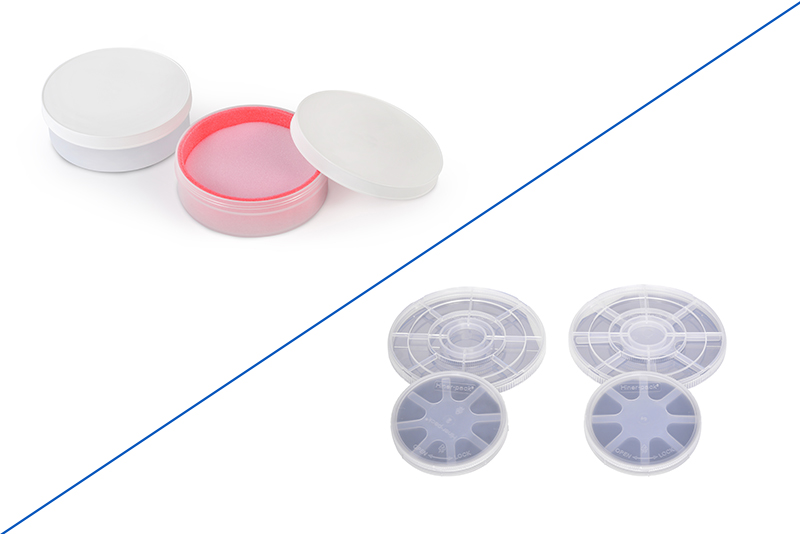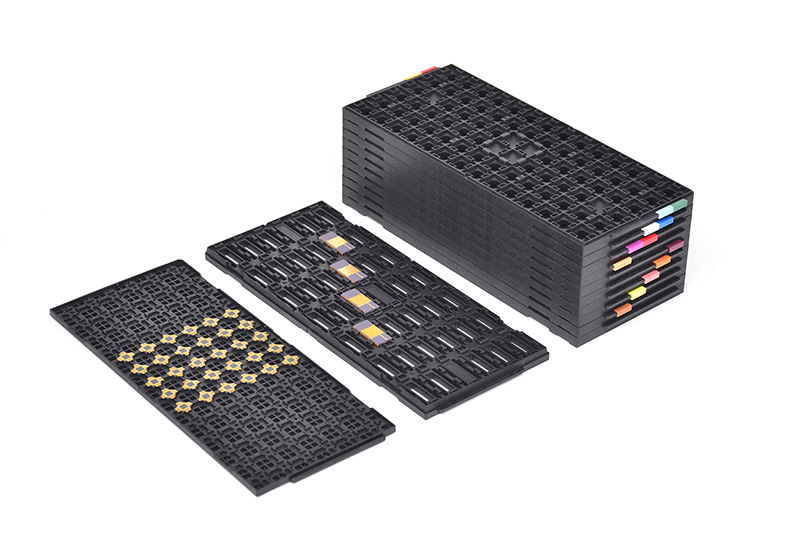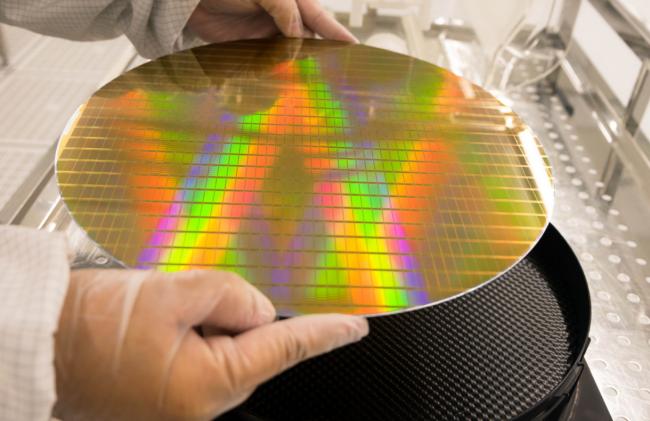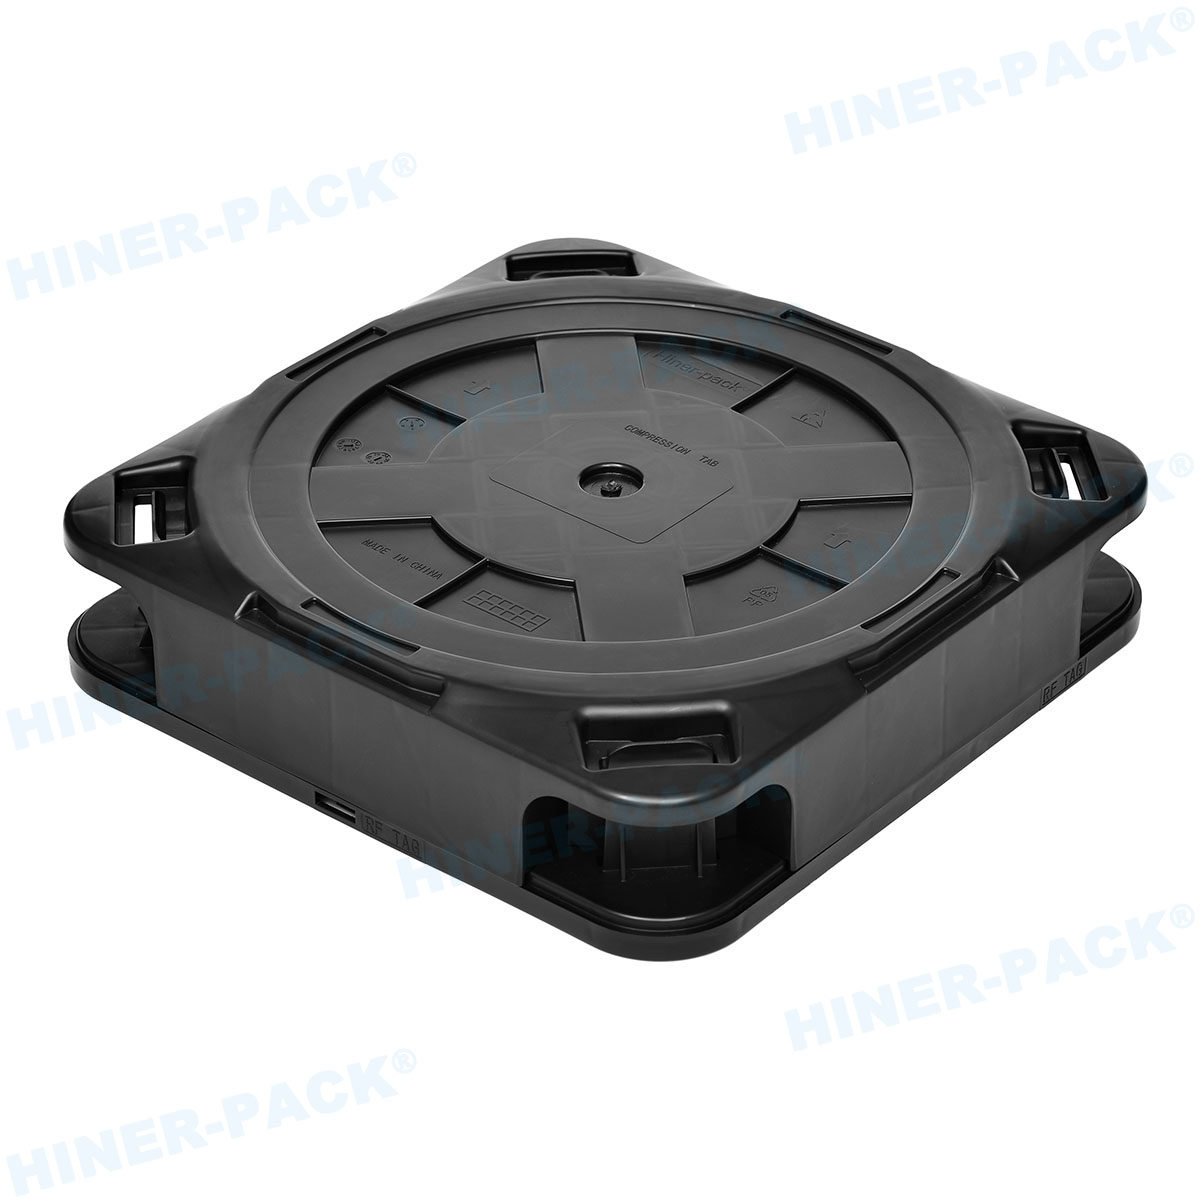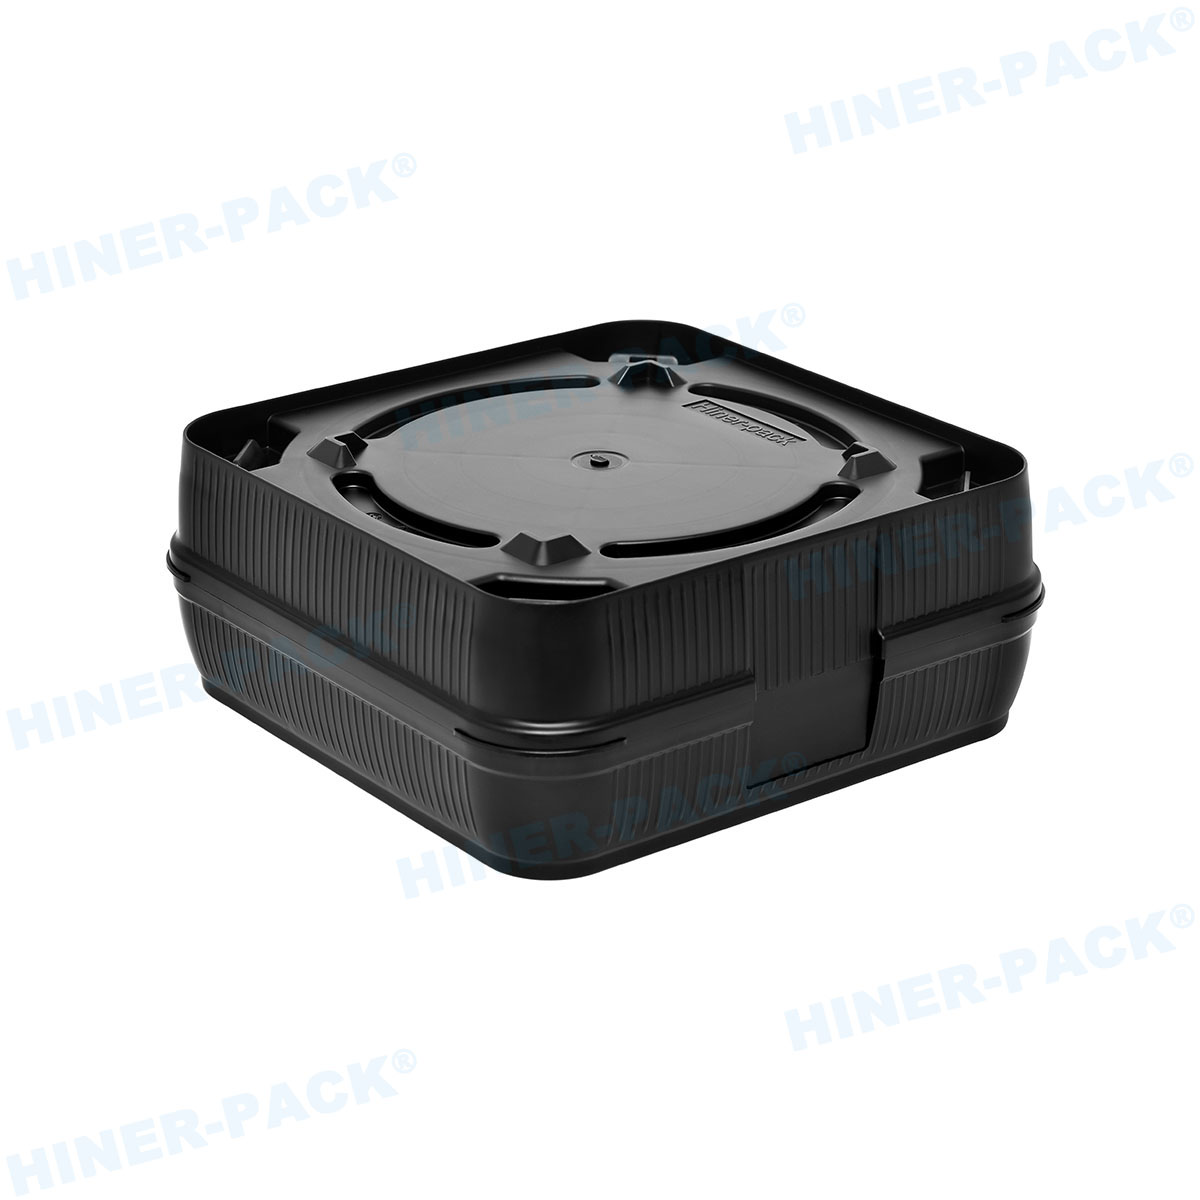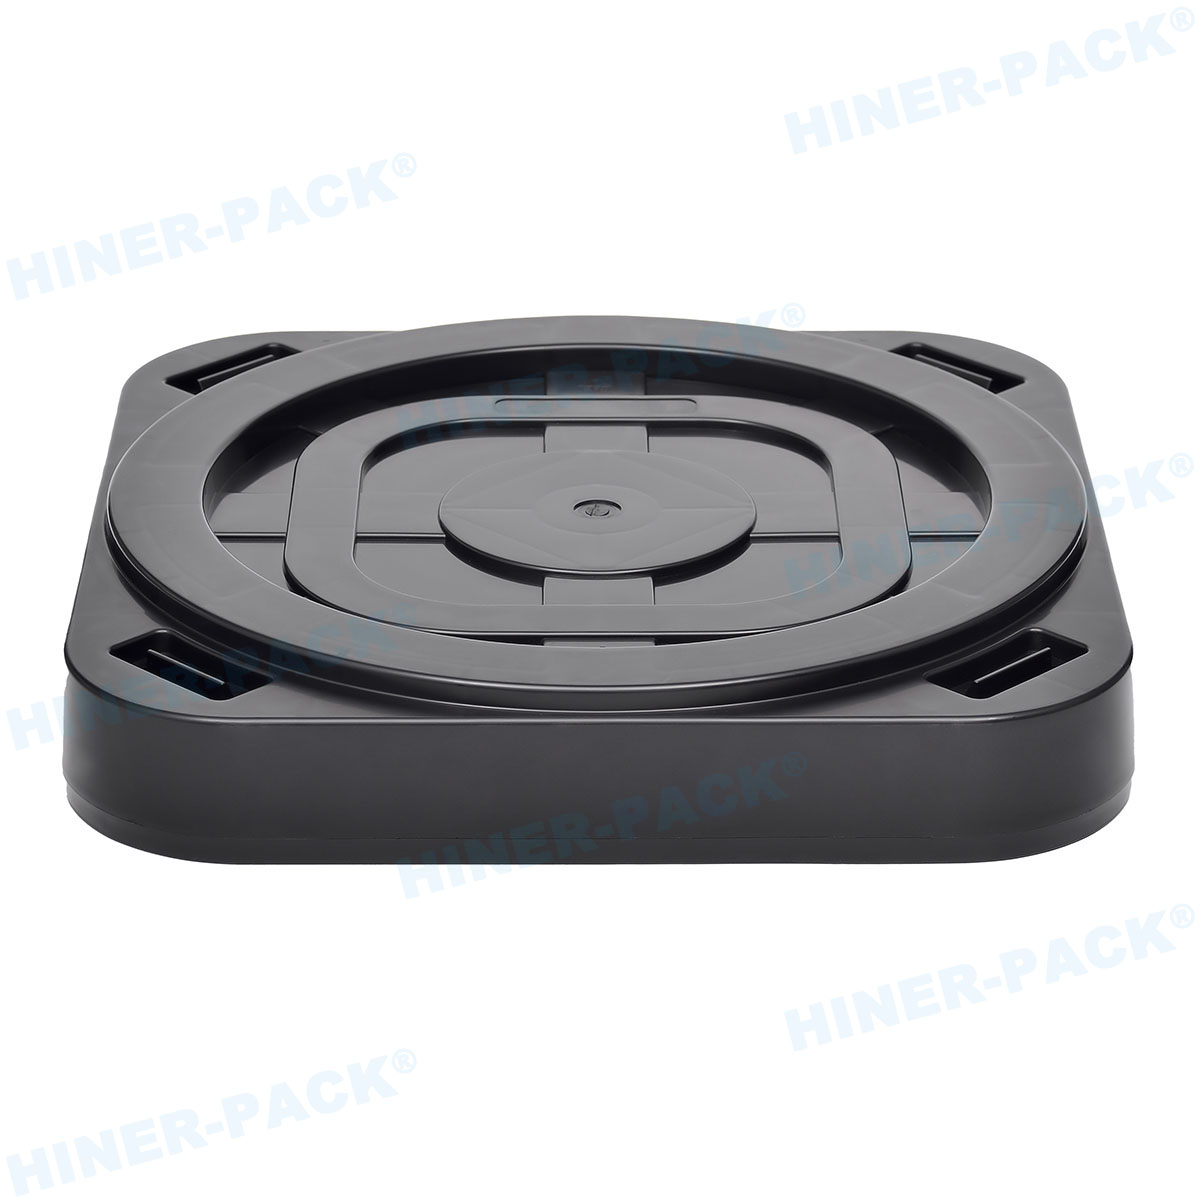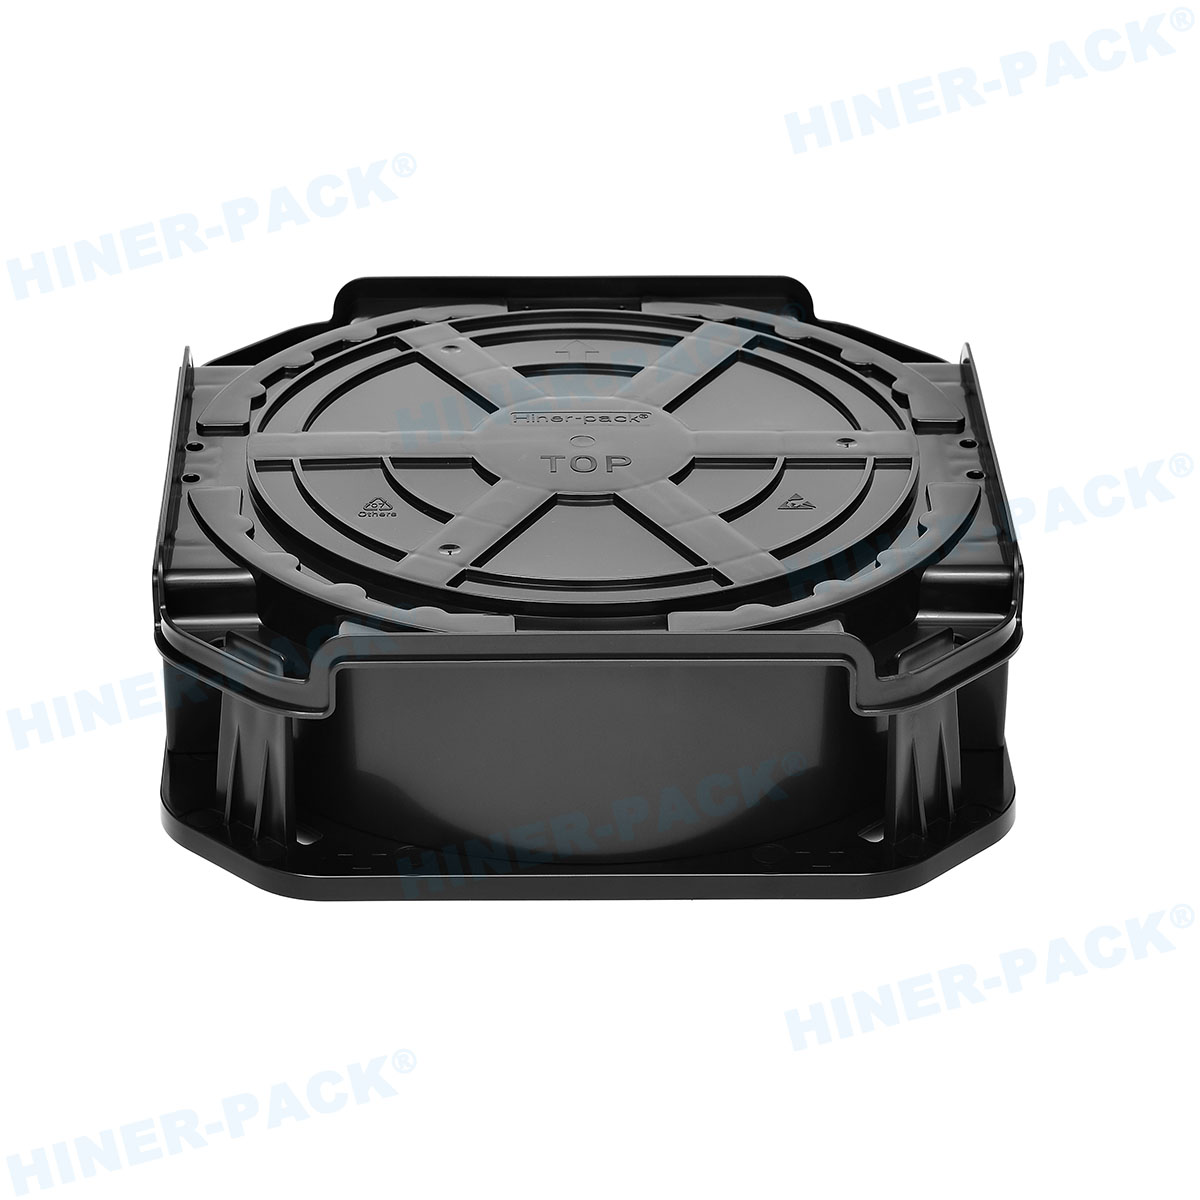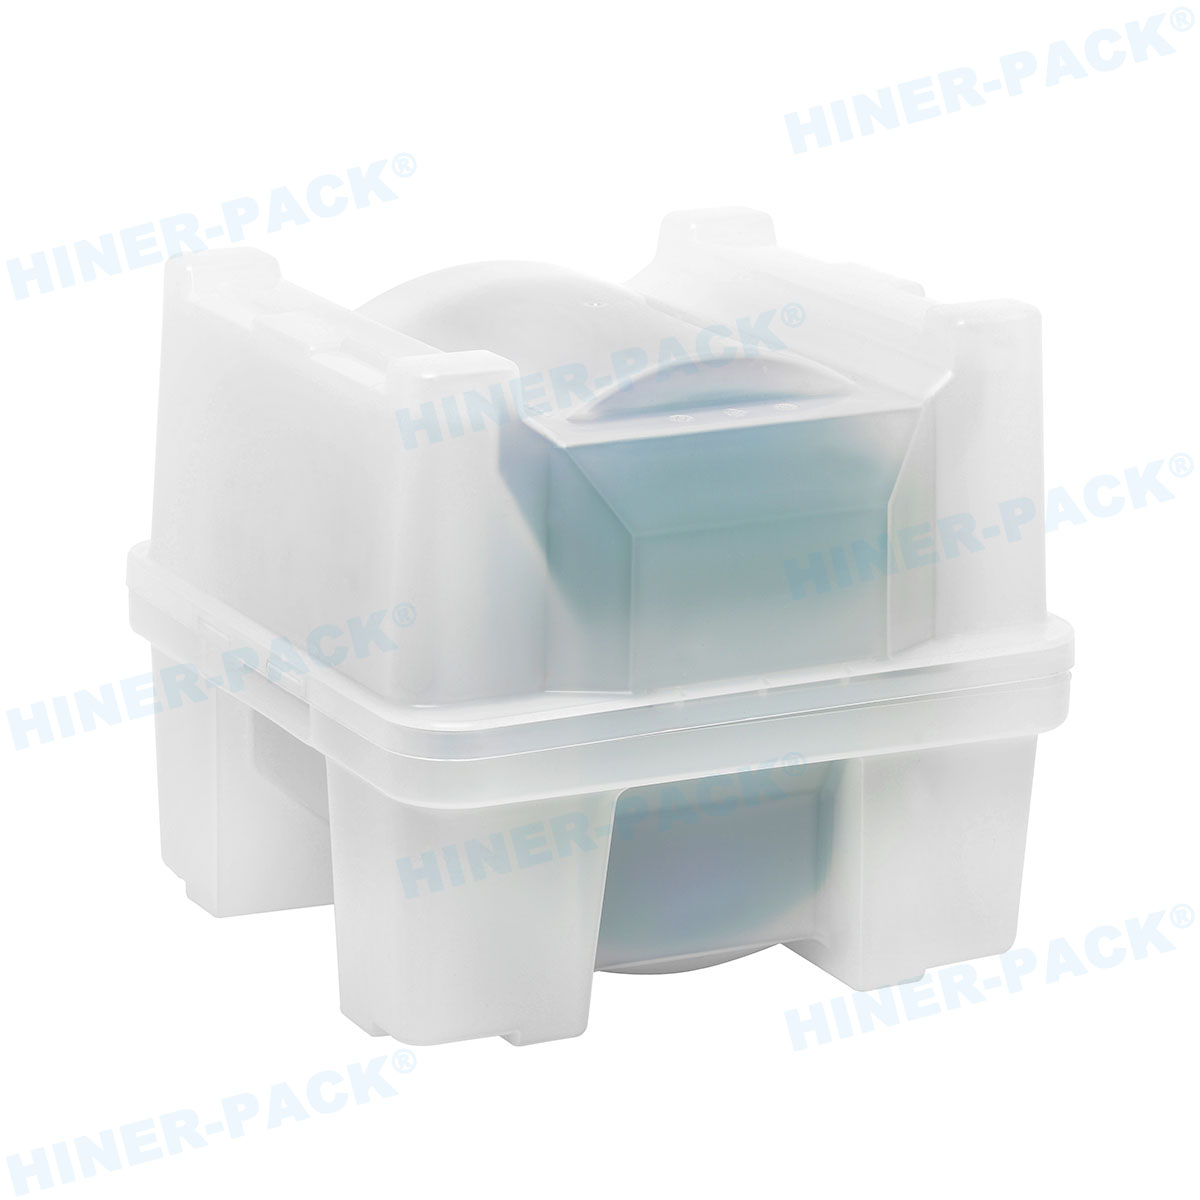
Ein spezialisiertes Werk für Halbleiter-Wafer-Cassetten fertigt weit mehr als einfache Mehrfach-Slot-Behälter – es entwickelt hochpräzise Substrat-Transfer-Vorrichtungen, die nahtlos mit Equipment Front End Modules (EFEM), Overhead-Transport-(OHT-)Fahrzeugen und automatisierten Nassbank-Stationen zusammenspielen. In der modernen Halbleiterfertigung können mikroskopische Abweichungen der Slot-Teilung oder Verformungen unter chemisch-thermischer Belastung dazu führen, dass Robotervakuumsauger Wafer ankratzen, Substrate fallen lassen oder dünnes Silizium zertrümmern. Das 2013 gegründete Unternehmen Hiner-pack ist ein nationales Hightech-Fertigungsunternehmen, das eigene Formenbearbeitung, Reinraum-Spritzguss und zertifizierte Ultraschall-DI-Wasser-Waschanlagen betreibt. Unterstützt von über 2.000 aktiven Formenbeständen und gemeinsam mit Universitäten betriebenen Polymerlaboren fertigt Hiner-pack die gesamte Kette der Halbleiterträger direkt – vom Wafer-Carrier-Serie über Wafer-Versandzubehör und JEDEC Trays bis zu Waffle Packs / Chip Trays sowie Gel Boxes / Vacuum Release Boxes – und bietet damit globalen Fabs und Verpackungslinien fabrikdirekte Großhandelspreise.
Eine qualifizierte Wafer-Cassette-Fabrik muss drei robotertechnische Fähigkeiten nachweisen: strikte Einhaltung der physikalischen SEMI-Schnittstellenstandards (H-Balken-Ebenheit, automatische Lift-Ohr-Ausrichtung innerhalb von ±0,05 mm), hauseigener Elektro-Spritzguss unter Verwendung reiner Neuware-Kunstharze (hochsteifes PEEK, PFA oder leitfähiges PP) sowie zertifizierte Auslaugung im ISO-Klasse-4-Reinraum mit 18,2 MΩ·cm heißem DI-Wasser in Kaskaden. Hiner-pack bietet direkte Fabrikfertigung über 300-mm-Wafer-Cassetten in 100 mm, 150 mm, 200 mm und 300 mm, erlässt NRE-Formkosten von 3.000–15.000 US-Dollar über mehr als 2.000 aktive Formen hinweg und kann Muster innerhalb von 72 Stunden versenden.
H-Balken-Ebenheit, Slot-Abstände und automatisierte Roboter-Lifttaschen, zertifiziert auf ±0,05 mm, um Verklemmungen der EFEM-Arme zu verhindern.
Ein umfangreicher hauseigener Werkzeugkatalog macht die Kosten für kundenspezifische Spritzgussformen überflüssig (0 $ NRE) – für Standardträger von 100 mm bis 300 mm.
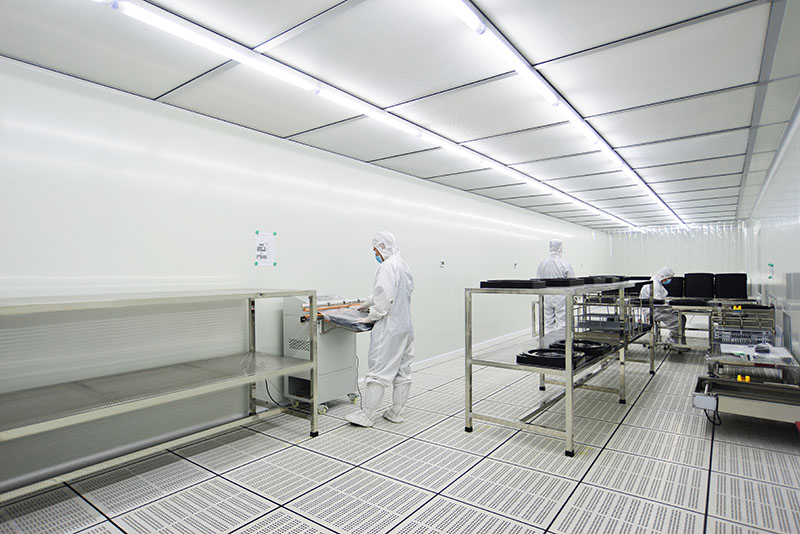
Mehrstufige Ultraschall-Kaskadenwäsche mit heißem DI-Wasser sorgt dafür, dass jede Kassette partikelfrei und bereit für die Bestückung der Fab ankommt.
Gemeinsam mit Universitäten entwickeltes Polymer-Compounding fixiert den Volumenwiderstand bei 106–109 Ω/sq ohne Kohlenstoffabtrag.
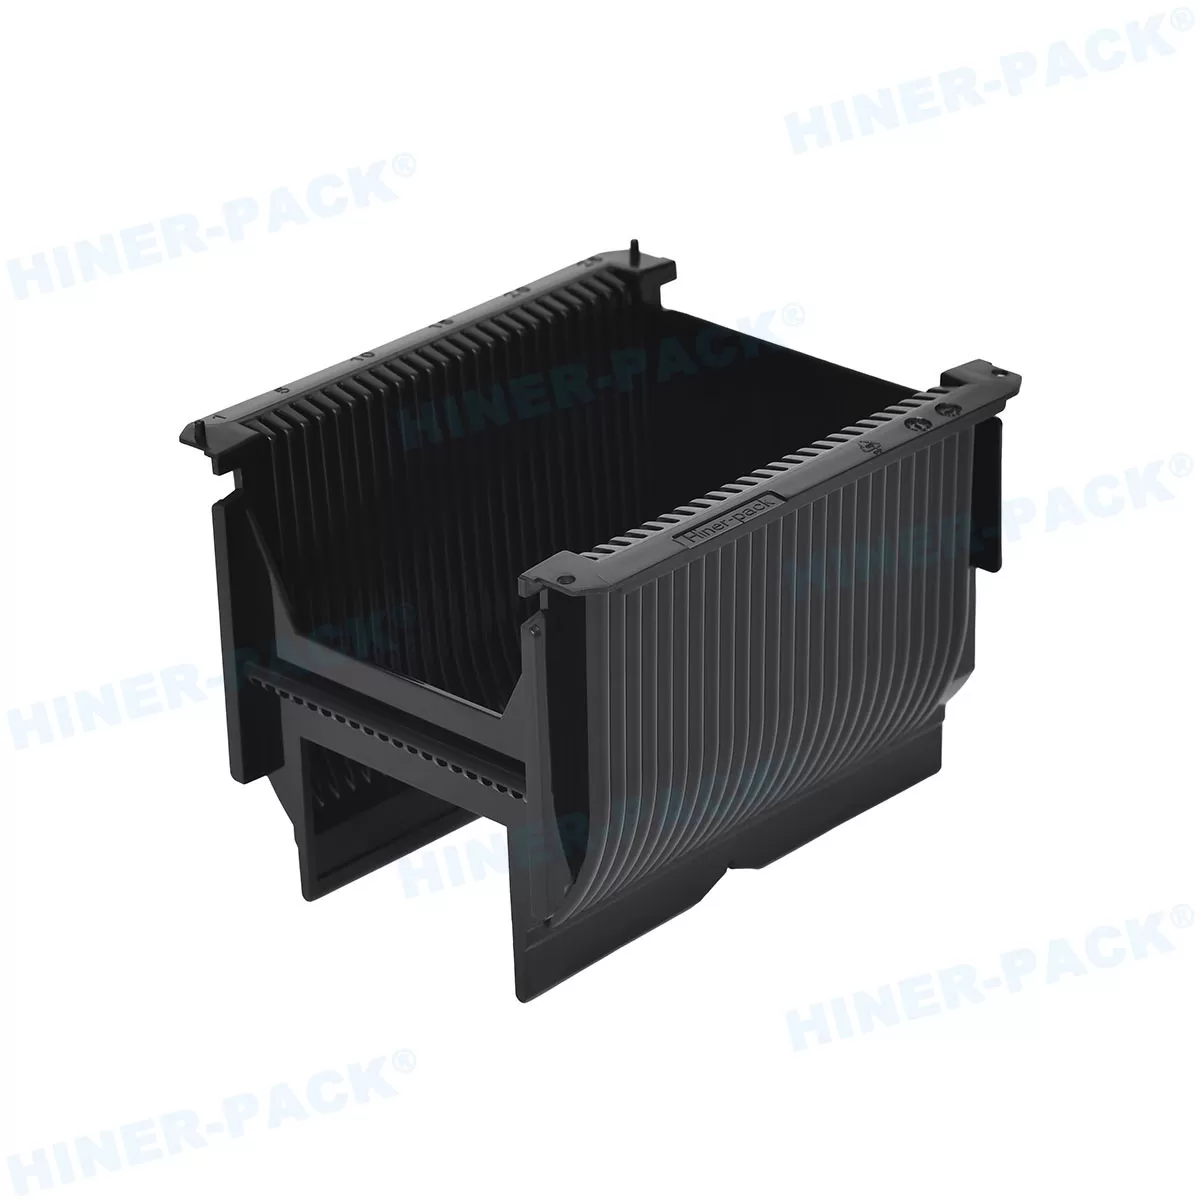
1. Mechanik der Roboter-Schnittstelle: H-Bar-Ebenheit, EFEM-Endeffektoren und SEMI-Konformität
Der mechanische Wert einer Wafer-Cassette beruht in erster Linie auf ihren physischen Ausrichtungsschnittstellen. Wenn automatisierte Transfersysteme (EFEM) und robotische Vakuumgreifer 25-Wafer-Cassetten mit hohen Taktzeiten laden, führt eine Ebenheitsabweichung von mehr als 0,05 mm an der unteren H-Bar oder den Hubgriffen zu Fehlmessungen der optischen Sensoren und zu katastrophalen Wafer-Abstürzen.
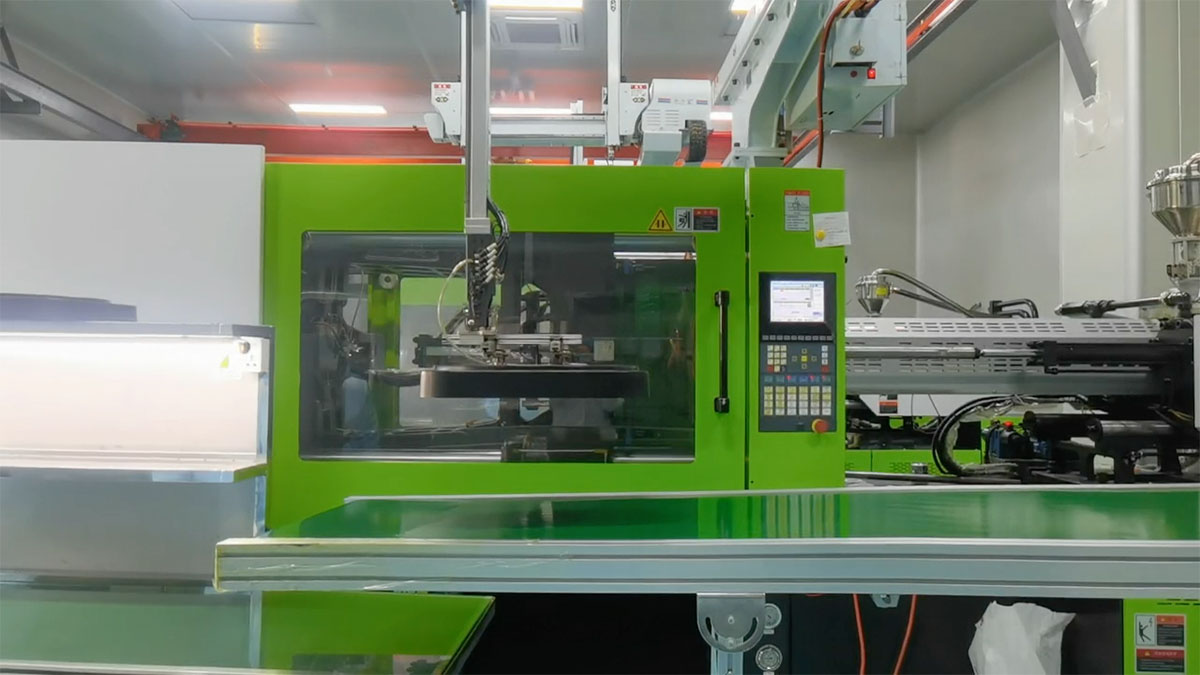
In kostengünstigen Wafer-Cassette-Fabriken werden die Teile häufig auf in die Jahre gekommenen hydraulischen Spritzgießmaschinen gefertigt. Dadurch entstehen ungleichmäßige Werkzeugkühlung und strukturelle Einfallstellen entlang der Cassetten-Schienen. Über kontinuierliche thermische Säurezyklen hinweg wölben sich die Seitenwände leicht nach innen, klemmen die Wafer ein und verursachen mikroskopische Kantenabplatzungen.
Zertifiziert nach den internationalen physischen Schnittstellenmaßen, die in den SEMI-Standards für automatisierte Träger und den NIST-Richtlinien zur Dimensionsmesstechnik festgelegt sind, erzwingt das Fertigungszentrum von Hiner-pack strenge mechanische Toleranzen für alle Cassetten-Baureihen:
Werkzeugarchitektur ohne NRE-Kosten
Unsere umfangreiche Bibliothek mit über 2.000 aktiven Formwerkzeugsätzen ermöglicht es globalen Beschaffungsteams, Standard-Wafer-Cassetten, JEDEC-Matrix-Trays und Chip-Waffle-Packs mit 0 $ NRE-Werkzeugkosten und sofortiger Produktionseinplanung abzugleichen.
Vollelektrische Pressensteuerung
Die computergestützte Mehrzonen-Regelung des Kavitätsdrucks verhindert interne Scherspannungen und ungleichmäßige Abkühlung und eliminiert so die langfristige thermische Verformung von Hochtemperatur-Backtrays.
18,2 MΩ·cm Heiß-DI-Kaskade
Automatisierte mehrstufige Ultraschallreinigung, gefolgt von kaskadierendem, deionisiertem Wasser hohen spezifischen Widerstands in verifizierten Reinräumen der ISO-Klasse 4/5, entfernt sämtliche Submikron-Rückstände und chemischen Verunreinigungen.
2. Materialformulierung: PFA vs. PEEK vs. leitfähiges Carbon-PP
Waferkassetten sind extremen Umgebungen ausgesetzt: aggressives Säureätzen (HF, HNO3, Piranha-Reinigung) bei hohen Temperaturen, gefolgt von schnellem Ultraschallspülen. In Partnerschaft mit inländischen Universitäten und Forschungsinstituten betreibt Hiner-pack eine eigene Polymer-Forschungsbasis und synthetisiert spezialisierte Formulierungen, die auf spezifische Fab-Prozessknoten zugeschnitten sind.
Träger aus einfachem Kunststoff setzen auf temporäre Oberflächentenside, die verdampfen, beim Nassreinigen abgewaschen werden und flüchtige organische Verbindungen (VOCs) ausgasen, die sich auf freiliegenden Kupfer-Verbindungsbahnen niederschlagen. Andere Hersteller versetzen Standardpolymere mit übermäßigem Kohlenstoff-Rohpulver, das unter Reibung abgerieben wird und katastrophale leitfähige Partikelwolken erzeugt.
In Übereinstimmung mit den durch ANSI/ESD S20.20-Richtlinien zur statischen Kontrolle zertifizierten Schwellenwerten zur elektrostatischen Entladung und der durch ASTM E595-Ausgasnormen geregelten Prüfung flüchtiger Massen formulieren die Materialingenieure von Hiner-pack spezialisierte Verbundstoff-Matrizen:
Permanente Matrix-Leitfähigkeit vs. oberflächliche Tenside
Hiner-pack mischt leitfähige Kohlenstoffnetzwerke und inhärent dissipative Polymere direkt in die Basisharzmatrix ein (mPPO, PEEK, PFA, PP, ABS). Dies fixiert den Oberflächenwiderstand dauerhaft bei 106 bis 109 Ω/sq. Er bleibt vollständig unabhängig von der Luftfeuchtigkeit, widersteht Säurebad-Abwaschungen und erzeugt keinerlei Kohlenstoffabrieb bei der Handhabung von Wafern in hoher Dichte.
3.Audit in der Fabrikhalle: Checkliste vor der Bestellung von Kassetten
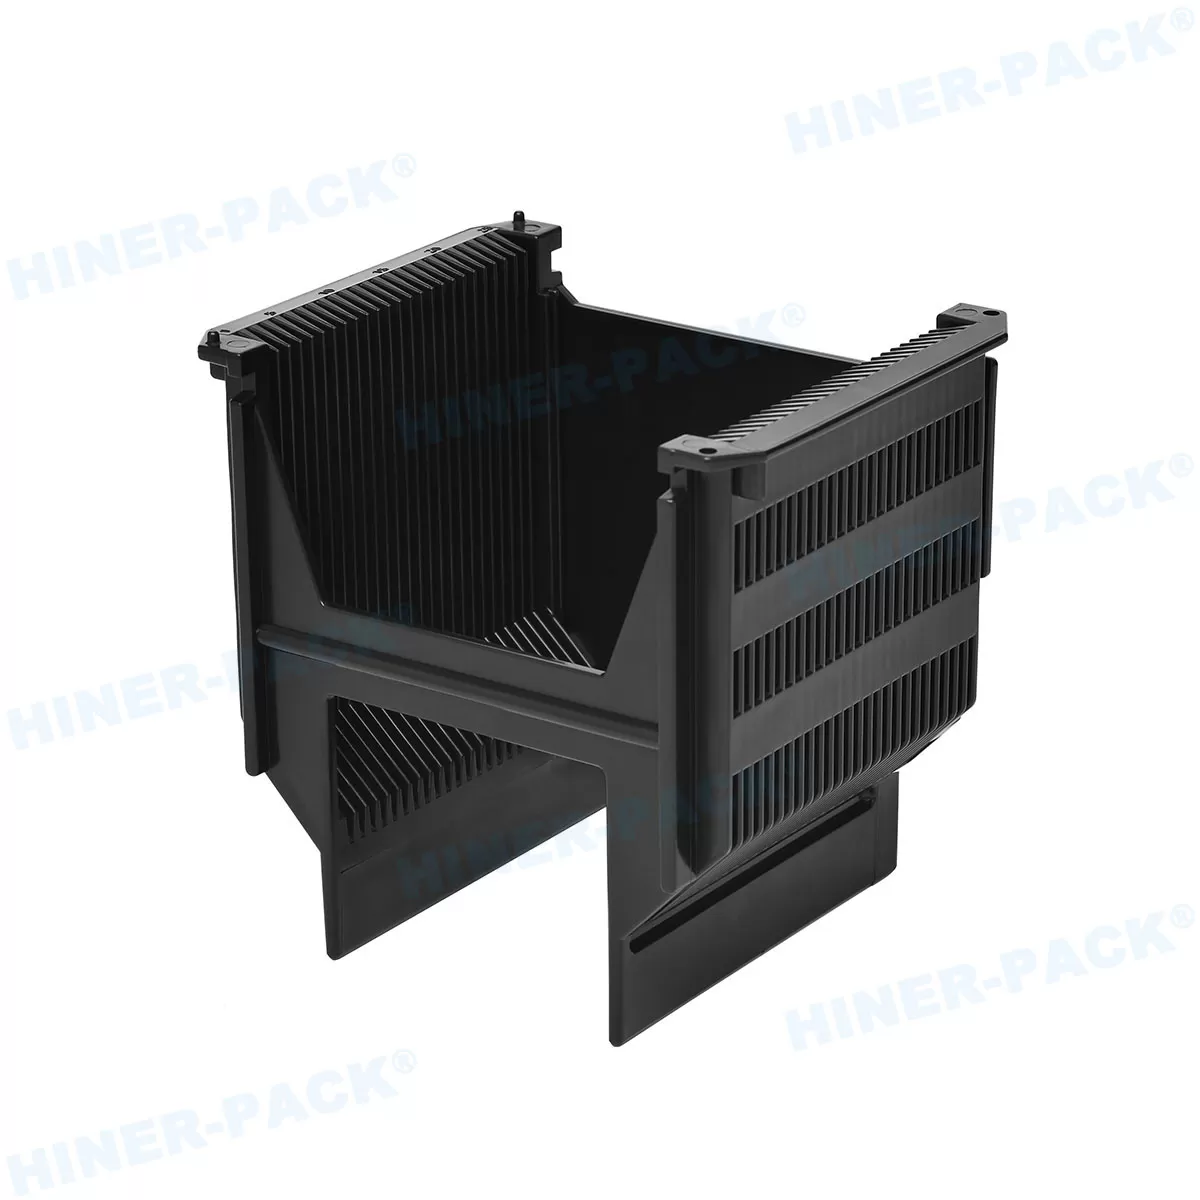
4. Werksqualitätsprotokoll: Das 6-Stufen-Lot-Abnahmeraster von Hiner-pack
Um eine fehlerfreie Integration in automatisierte Halbverpackungslinien zu gewährleisten, führt Hiner-pack eine strenge 6-stufige Qualifizierungsschleife für jede Produktionscharge durch, die die Rohpolymer-Synthese direkt mit Koordinatenmesstechnik und Partikelzertifizierung verknüpft.
ICP-MS-Spurenmetall- analyse
Prüfung von Rohpolymerverbindungen, um zu bestätigen, dass mobile Ionen (Na, K, Fe, Cu) unter Parts-per-Billion-Schwellenwerten bleiben.
Formnestdruck- kontrolle
Mehrzonen- Temperaturprofilierung zur Vermeidung von innerer Scherspannung, Gratbildung und Verzug durch unterschiedliche Abkühlung.
Optische Vollachsen-Koordinatenmessung
Automatisierte taktile und optische KMG-Abtastung zur Bestätigung der Parallelität der Schlitztellung und der Taschen- abmessungen innerhalb von ±0,05 mm.
Mehrpunkt-Messung des Oberflächenwiderstands
Prüfung des dauerhaften leitfähigen/ableitfähigen Oberflächenwiderstands (106–109 Ω/sq) an Taschenböden, Seitenwänden und Schienen.
Ultraschall- Reinraum-Kaskade
Kontinuierliches Ultraschall-Abstrippen in mehreren Bädern und Kaskade mit heißem DI-Wasser (18,2 MΩ·cm) in ISO 14644-1-Reinräumen.
Doppelte Vakuumverpackung
Entfeuchtung durch Ofentrocknung, gefolgt von antistatischer Vakuumversiegelung mit Barcode-Rückverfolgbarkeit der Charge.