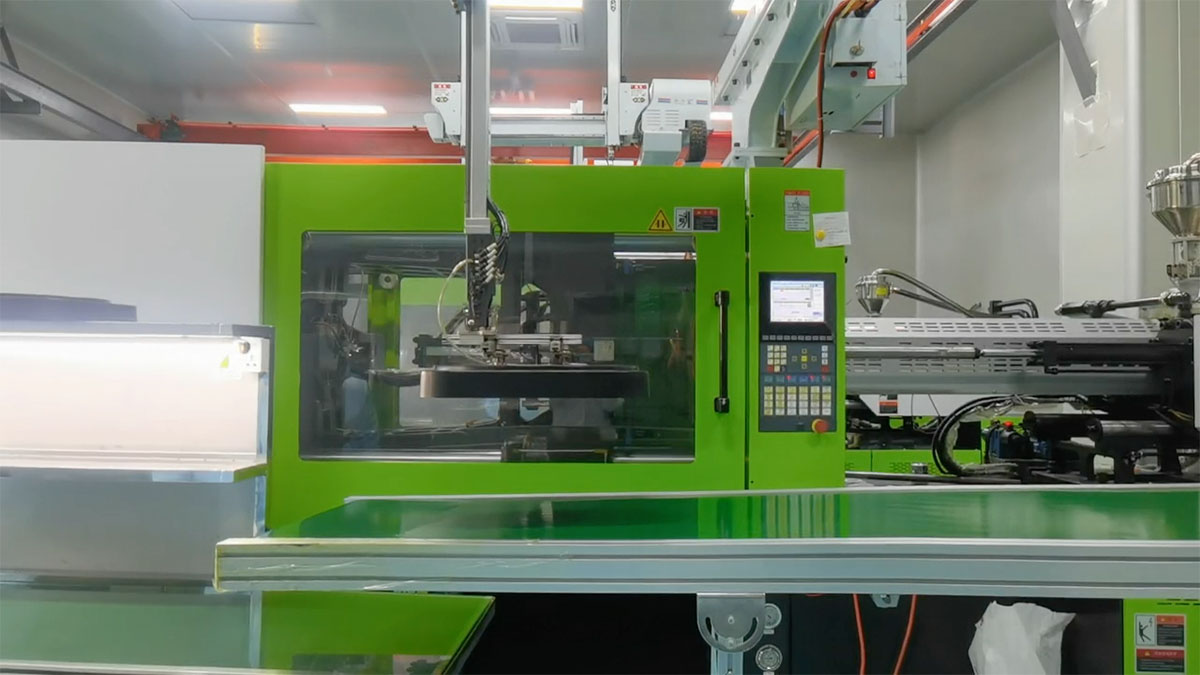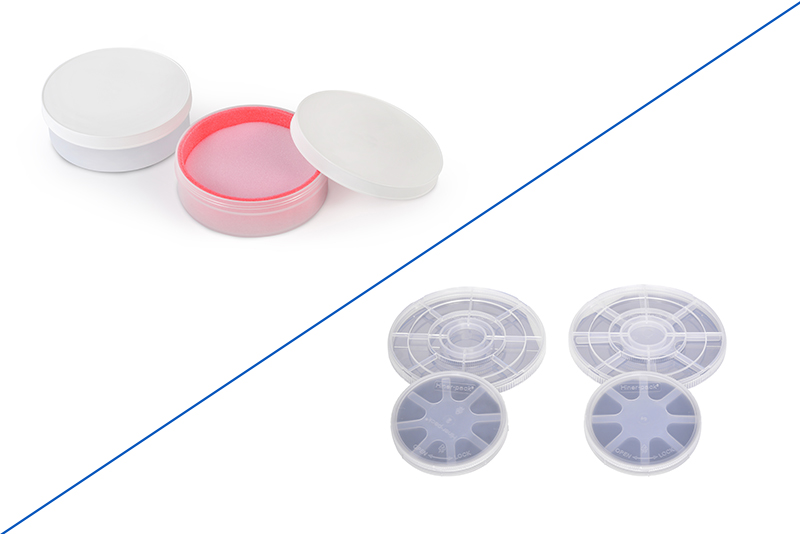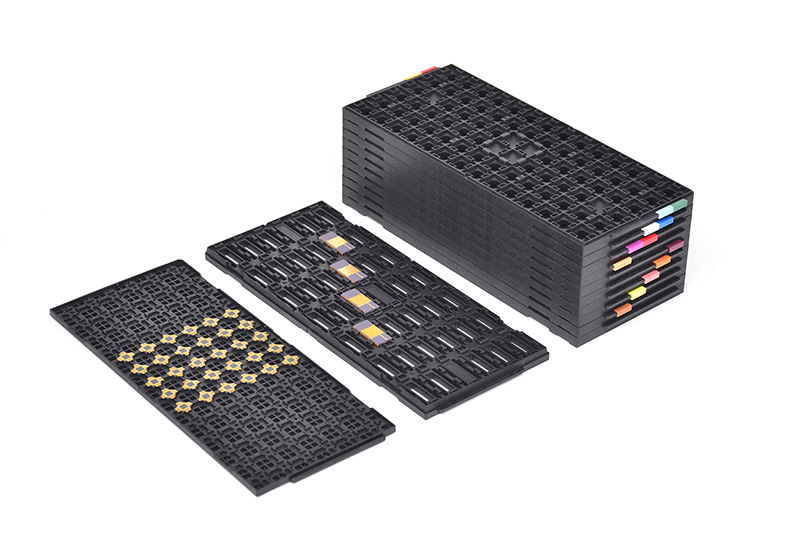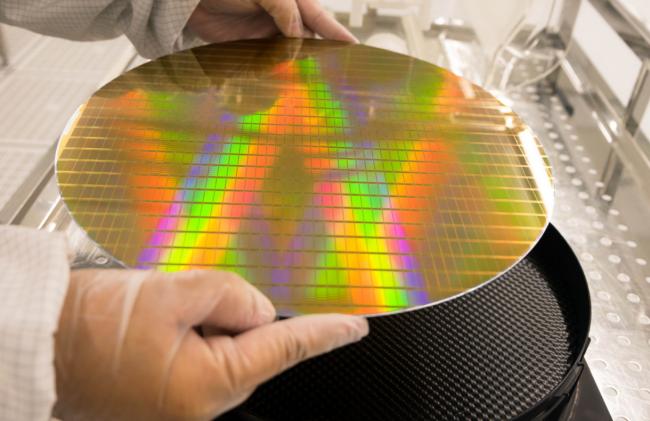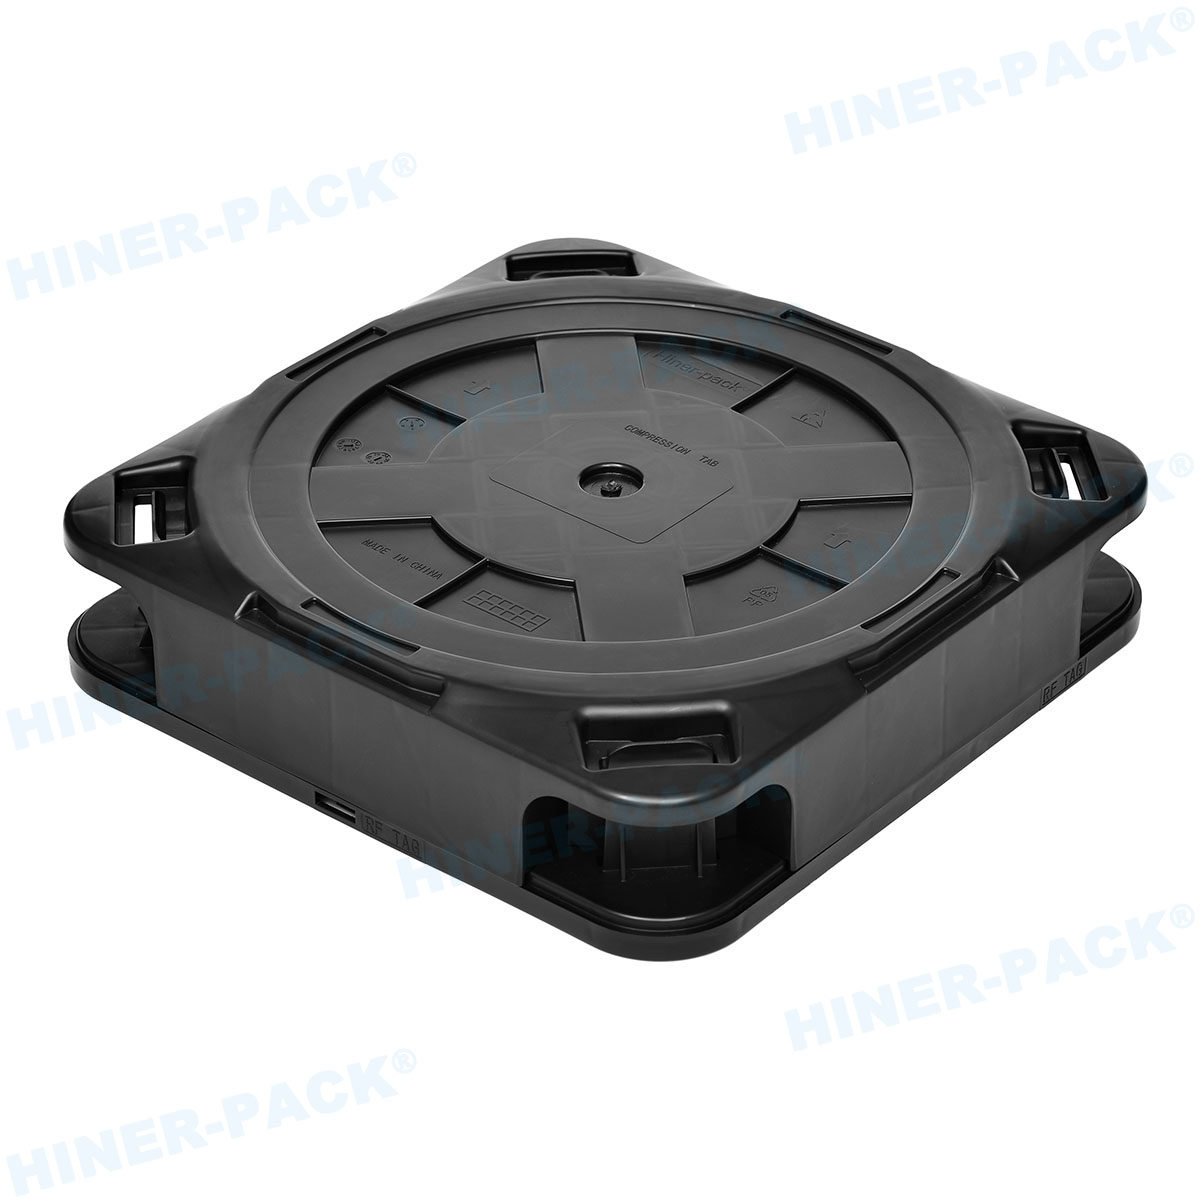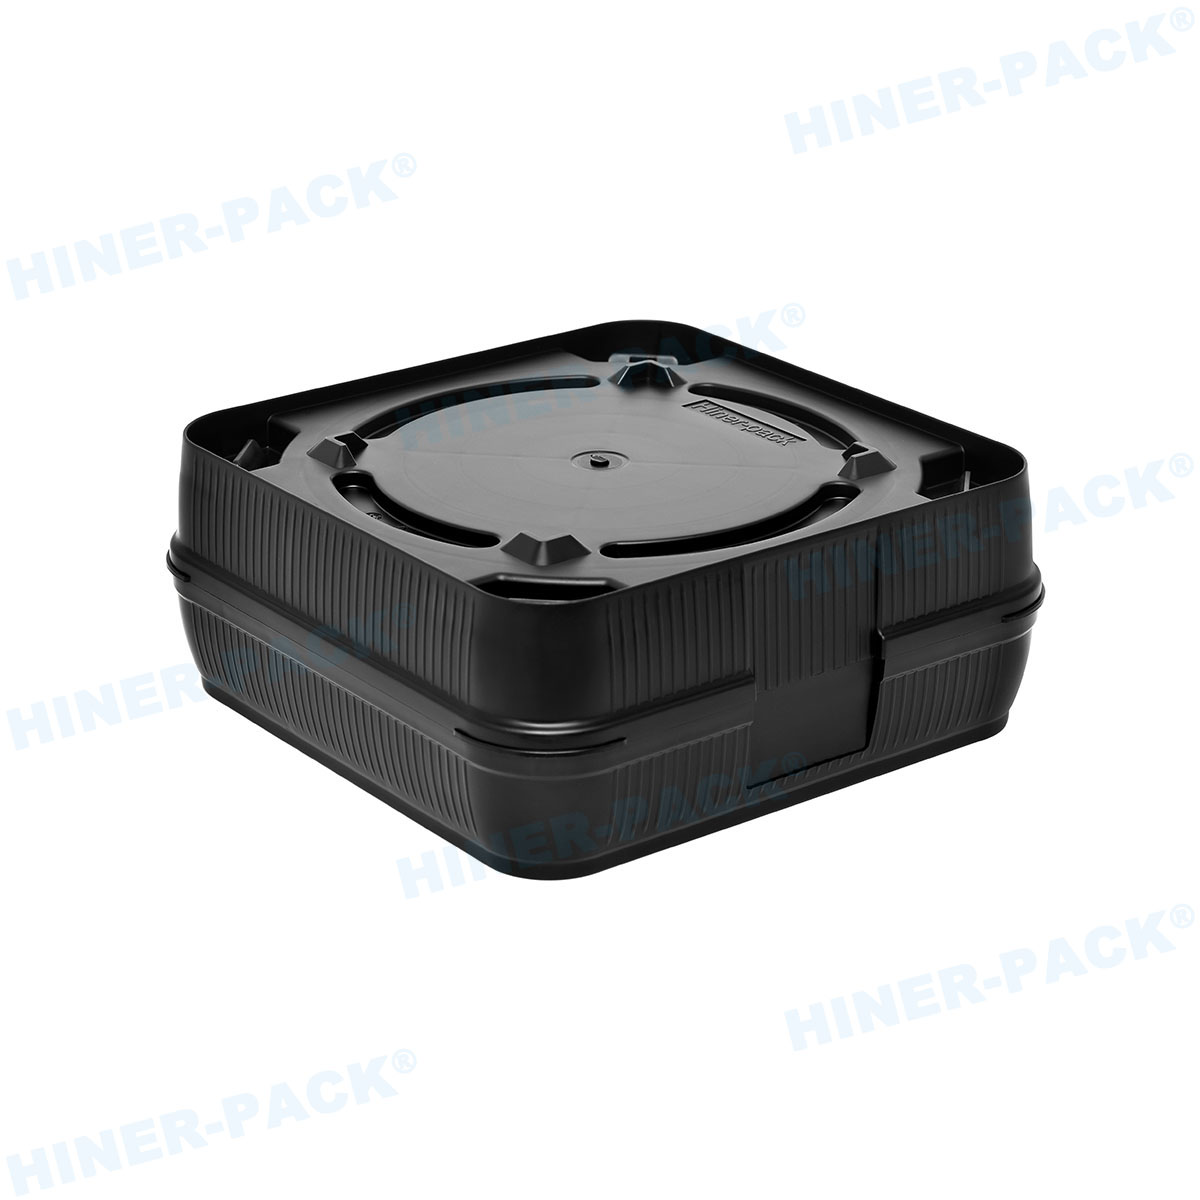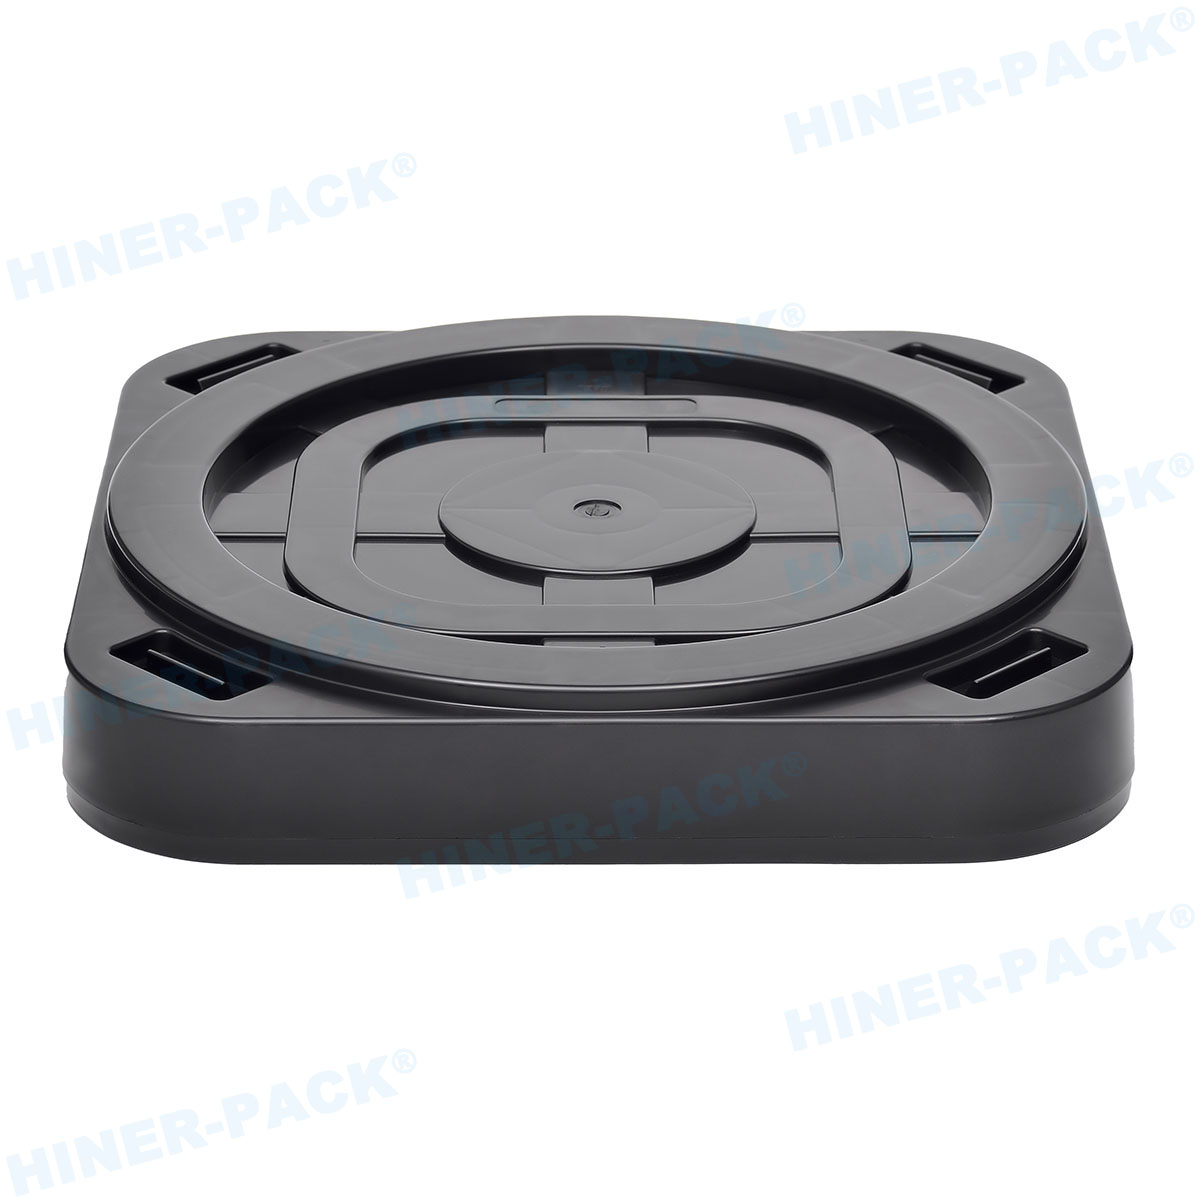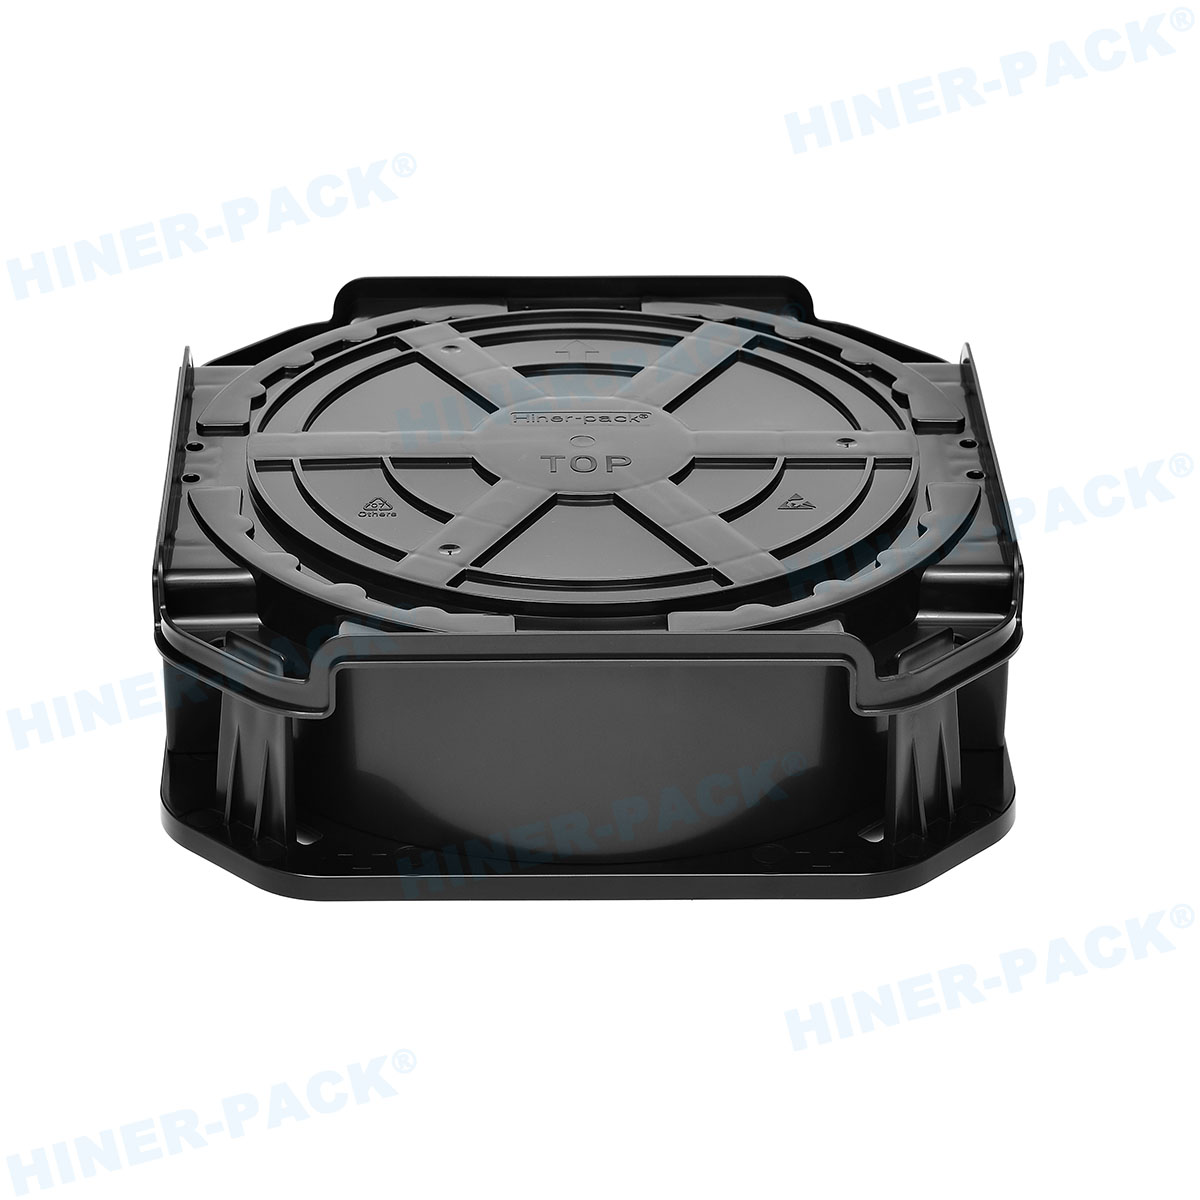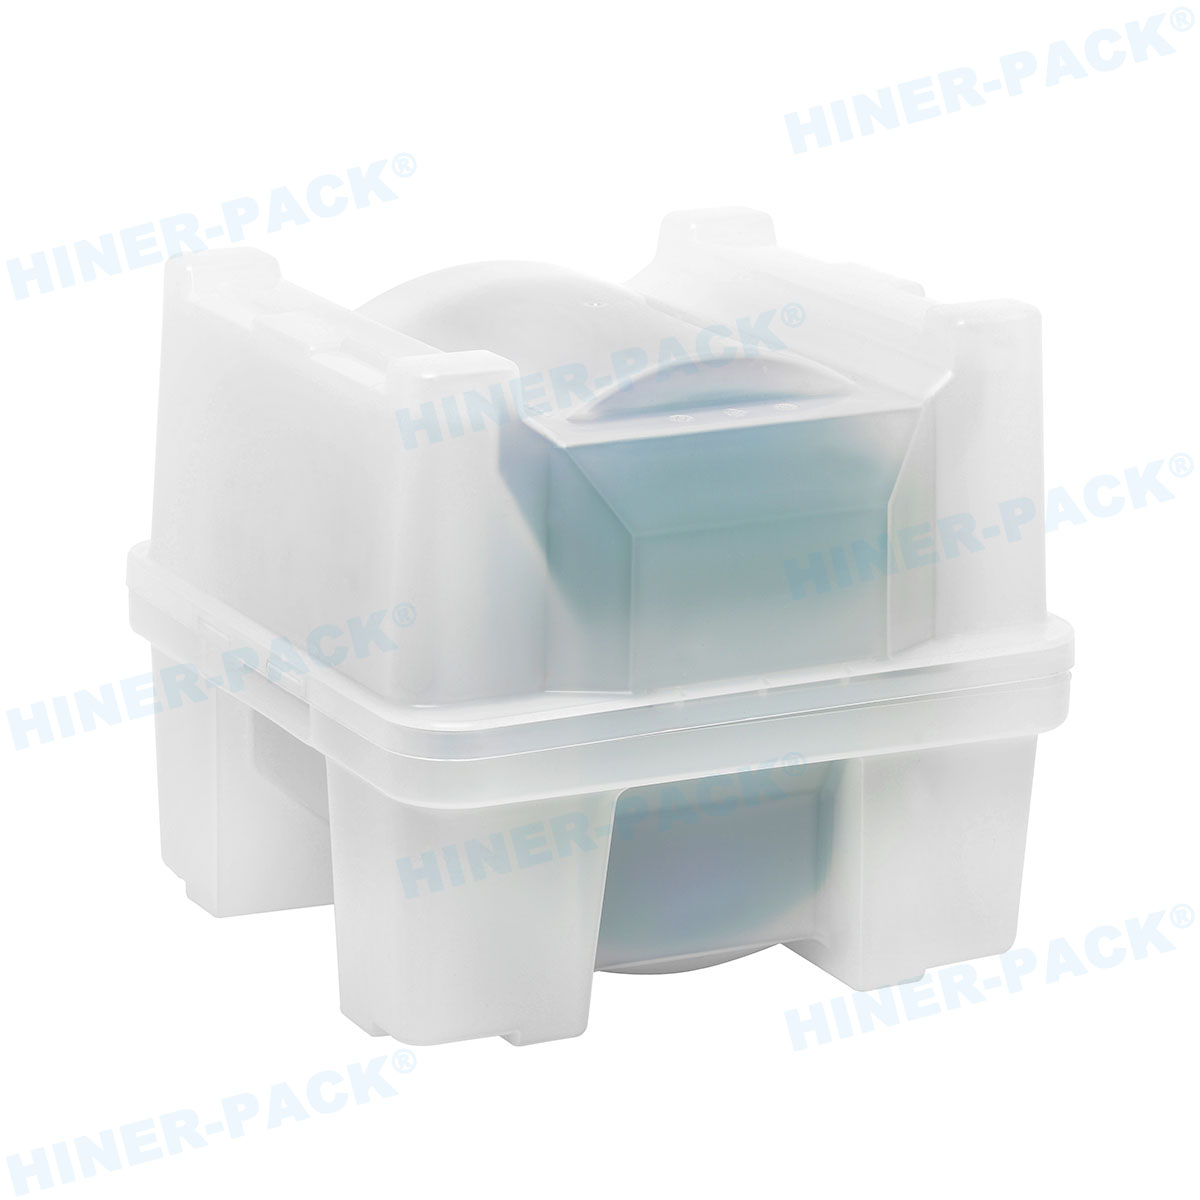
Un fabricante de cassettes para obleas calificado debe operar a la vanguardia de la precisión en microinyección, la mecánica de automatización robótica y el control de contaminación—no ser un mero procesador de plásticos básicos. En las fábricas automatizadas modernas, los cassettes para obleas sirven como la interfaz mecánica dinámica entre los Módulos Frontales de Equipo (EFEM) de varios millones de dólares, los vehículos de transporte aéreo (OHT) y las estaciones húmedas químicas. Una desviación microscópica en el paso de las ranuras, un alabeo del compartimiento bajo ataque ácido térmico, o el desprendimiento de carbono particulado pueden provocar caídas catastróficas de obleas, defectos de fotolitografía y tiempo de inactividad de herramientas que cuesta decenas de miles de dólares por hora. Fundada en 2013, Hiner-pack es una empresa de fabricación de alta tecnología nacional que opera procesamiento interno de moldes, moldeo por inyección en sala blanca y líneas certificadas de lavado ultrasónico con agua DI. Respaldada por más de 2,000 activos de moldes activos y laboratorios de polímeros en asociación con universidades, Hiner-pack fabrica directamente portadores de semiconductores de cadena completa—que abarcan la Serie de Portaobleas, Accesorios para Shippers de Obleas, Bandejas JEDEC, Waffle Packs / Bandejas de Chips, y Cajas de Gel / Cajas de Liberación de Vacío—ofreciendo precios al por mayor directos de fábrica a fundiciones y plantas de empaquetado a nivel global.
Un auténtico fabricante de cassettes para obleas se define por tres capacidades operativas internas: fabricación directa de moldes mediante CNC y electroerosión de precisión (manteniendo tolerancias de coordenadas dentro de ±0.05 mm según los estándares SEMI E1), formulación propia de polímeros para disipación estática permanente (106–109 Ω/sq sin desprendimiento de carbono), y lixiviación certificada en sala blanca ISO Clase 4 con cascadas de agua DI caliente de 18.2 MΩ·cm. Hiner-pack elimina los márgenes de intermediarios comerciales y renuncia a tarifas de $3,000 a $15,000 en moldes de inyección personalizados NRE en más de 2,000 juegos de herramientas activos, entregando portaobleas llave en mano, bandejas de horneado JEDEC, waffle packs y cajas de liberación de vacío con envíos de muestra garantizados en 72 horas.
Planitud de la barra H, espaciado de ranuras y compartimientos de elevación robótica automatizada certificados dentro de ±0.05 mm para evitar errores de transferencia del brazo EFEM.
Un catálogo masivo de herramientas internas elimina los costos de moldes de inyección personalizados ($0 NRE) en cassettes para obleas estándar de 100mm a 300mm.
El lavado en cascada ultrasónico multietapa con agua DI caliente garantiza que los cassettes lleguen certificados y listos para la carga inmediata en la fábrica.
Adquisición desde una única fuente para casetes de obleas, accesorios de shipper, bandejas de horneado JEDEC, waffle packs y cajas de gel.
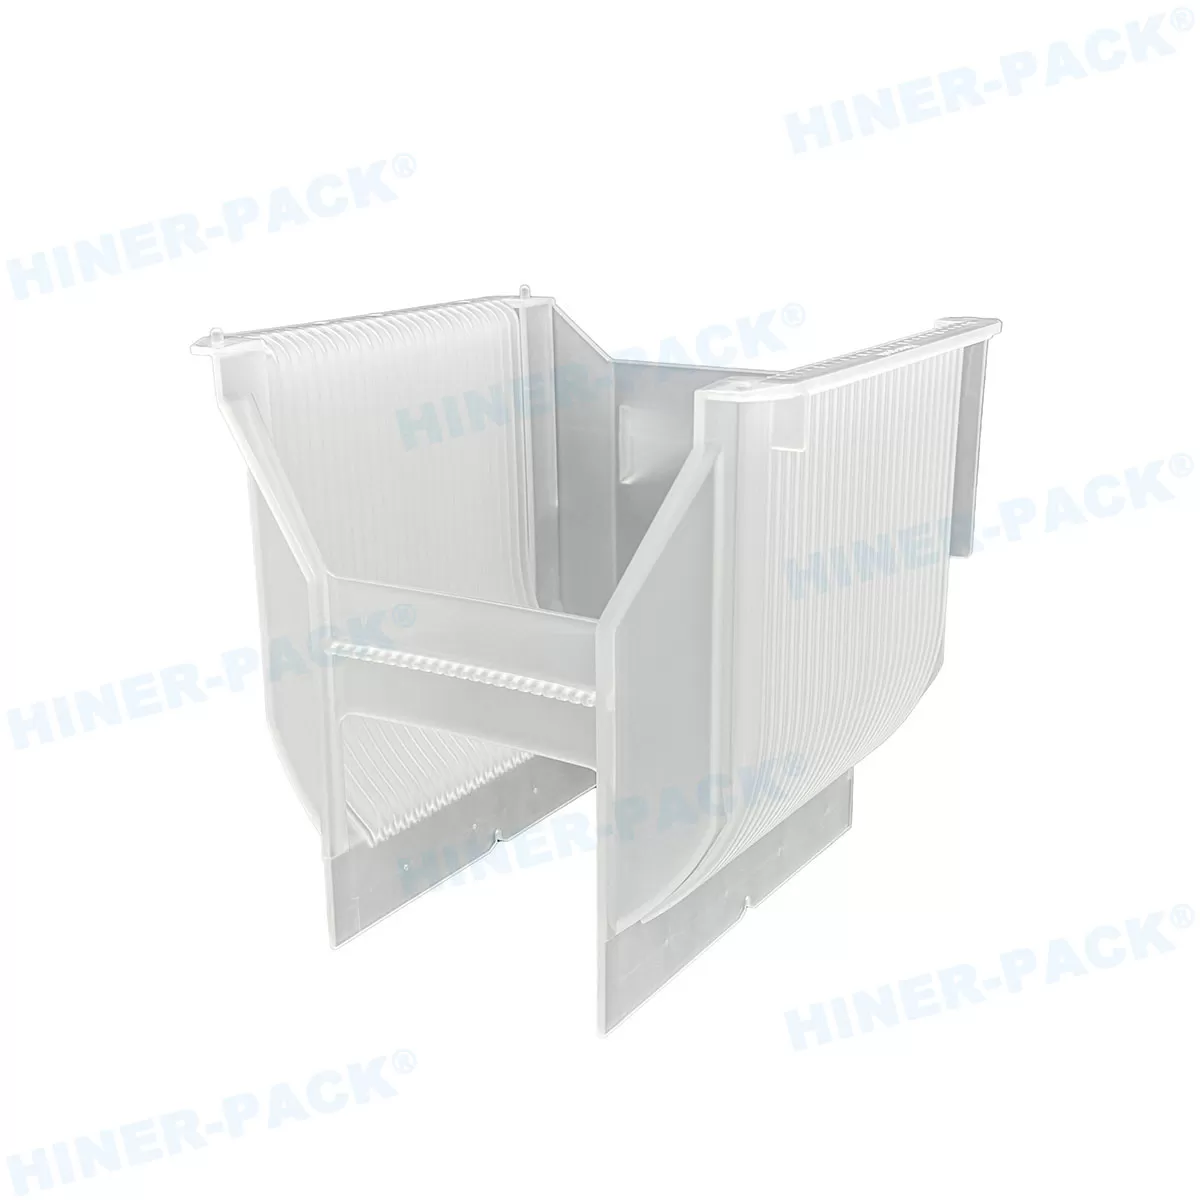
1. Cinemática de AMHS y EFEM Automatizados: Precisión de H-Bar y Compliance de Brida Robótica
El valor mecánico de un casete de obleas se define por su interfaz cinética con la robótica de fab. Cuando los Módulos Frontales de Equipo (EFEM) automatizados, las varillas de transferencia robótica y los sistemas de transporte aéreo (OHT) cargan casetes de 25 obleas a tasas de ciclo rápidas, una desviación de planitud que exceda 0.05 mm en el datum inferior H-bar provocará lecturas erróneas de los sensores ópticos y caídas catastróficas de obleas.
En talleres de moldes de nivel bajo, los casetes se fabrican frecuentemente usando prensas de inyección hidráulica no calibradas. Esto crea una severa contracción diferencial a través de las paredes laterales longitudinales. Tras ciclos térmicos repetidos en bancos húmedos químicos, los rieles de ranura se deslizan hacia adentro, generando fricción mecánica que astilla el delicado bisel de obleas patronadas de 200mm o 300mm.
Certificado conforme a los estándares internacionales de interfaz física establecidos por los estándares de portadores automatizados SEMI (SEMI E1 y SEMI M1) y las directrices de metrología dimensional de NIST, el centro de fabricación de Hiner-pack controla cada coordenada física:
Arquitectura de Herramental con NRE Cero
Nuestra extensa biblioteca de más de 2000 juegos de moldes activos permite a los equipos globales de adquisiciones hacer coincidir casetes de obleas estándar, bandejas matriciales JEDEC y empaques waffle para chips con $0 en tarifas de herramental NRE y programación de producción inmediata.
Control de Prensa Totalmente Eléctrico
El control computarizado de presión de cavidad multizona evita el estrés cortante interno y el enfriamiento diferencial, eliminando la deformación térmica a largo plazo en bandejas de horneado a altas temperaturas.
Cascada de Agua DI Caliente de 18.2 MΩ·cm
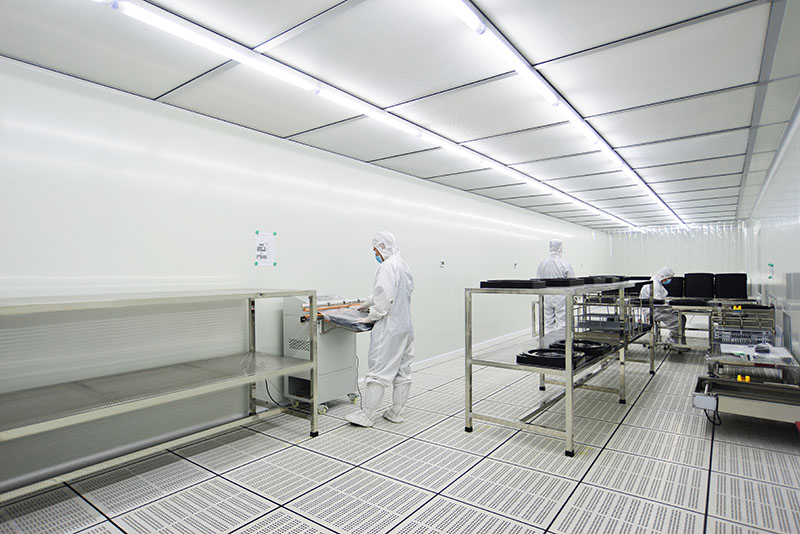
La limpieza ultrasónica automatizada de múltiples etapas, seguida de una cascada de agua desionizada de alta resistividad dentro de salas limpias ISO Clase 4/5 verificadas, elimina todos los residuos submicrónicos y residuos químicos.
2. Formulación de Materiales: PFA vs. PEEK vs. PP de Carbono Conductivo
Los casetes de obleas enfrentan entornos extremos: ataque químico agresivo con ácido (HF, HNO3, limpieza Piranha) a altas temperaturas, seguido de un enjuague ultrasónico rápido. En colaboración con universidades e institutos de investigación nacionales, Hiner-pack opera una base de I+D de polímeros interna, sintetizando formulaciones especializadas adaptadas a nodos de proceso específicos de fabricación.
Los portadores de plástico de gama baja dependen de surfactantes superficiales temporales que se evaporan, se eliminan durante la limpieza húmeda y liberan compuestos orgánicos volátiles (COV) que se condensan sobre las interconexiones de cobre expuestas. Otros fabricantes cargan los polímeros estándar con un exceso de polvo de carbono crudo, que se desprende por fricción creando nubes catastróficas de partículas conductoras.
Cumpliendo con los umbrales de descarga electrostática certificados por las directrices de control estático ANSI/ESD S20.20 y la detección de masa volátil regida por los estándares de desgasificación ASTM E595, los ingenieros de materiales de Hiner-pack formulan matrices compuestas especializadas:
Conductividad Permanente de la Matriz vs. Surfactantes Tópicos
Hiner-pack integra redes de carbono conductivo y polímeros inherentemente disipativos directamente en la matriz de resina base (mPPO, PEEK, PFA, PP, ABS). Esto fija la resistividad superficial de forma permanente en 106 a 109 Ω/sq. Permanece completamente independiente de la humedad atmosférica, resiste los lavados en baños ácidos y no genera desprendimiento de carbono en el manejo de obleas de alta densidad.
3. Auditoría de Planta de Fábrica: Lista de Verificación Antes de Realizar un Pedido
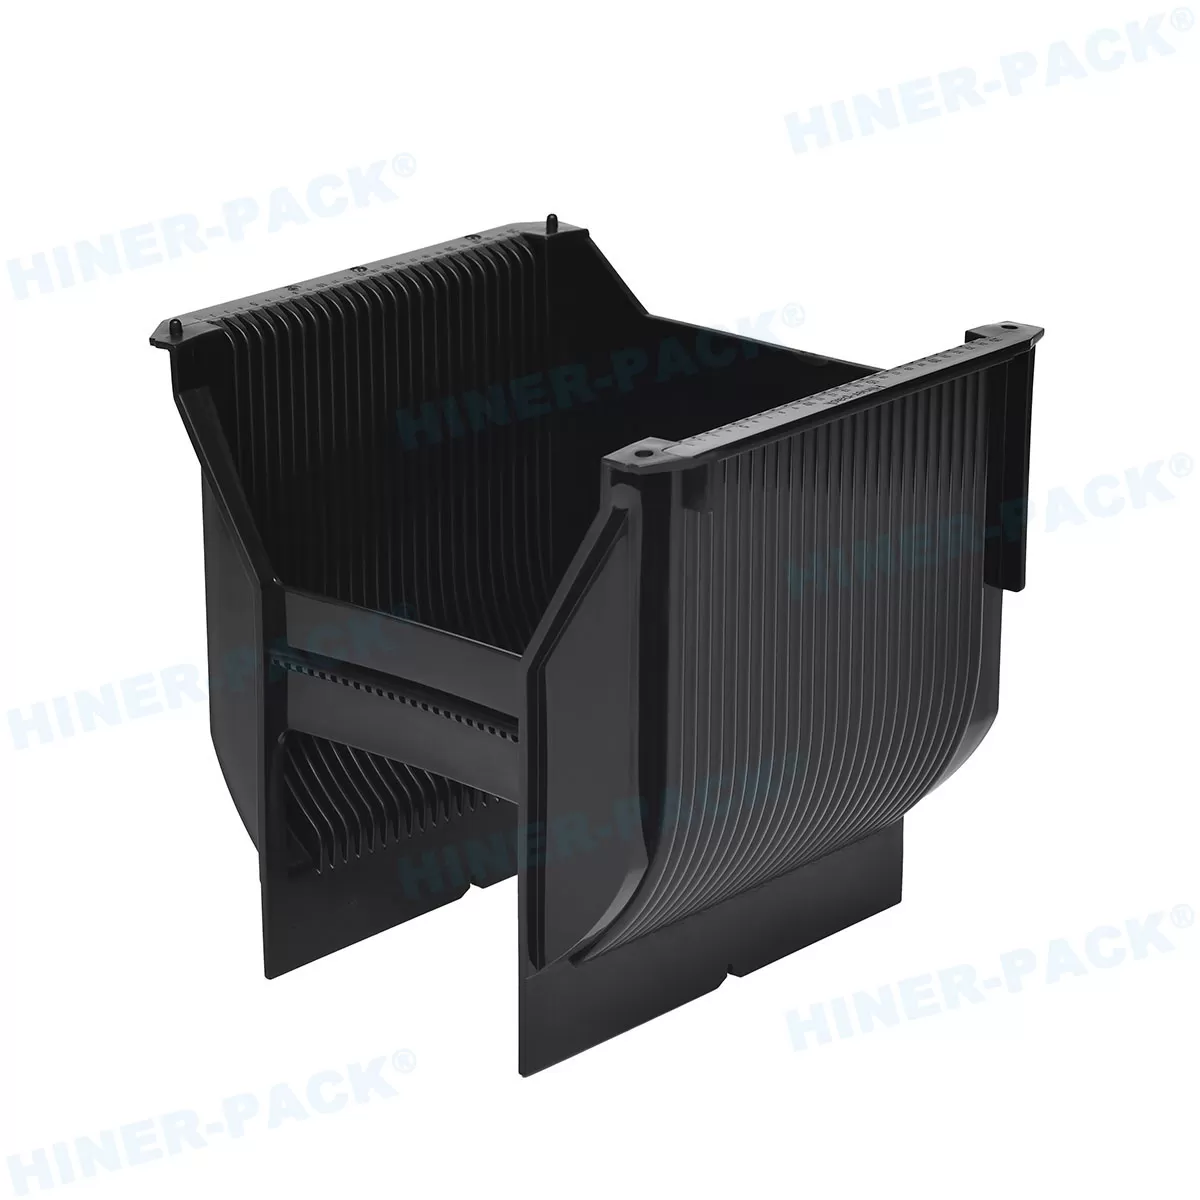
4. Protocolo de Calidad de Fábrica: La Cuadrícula de Aceptación de Lotes en 6 Pasos de Hiner-pack
Para garantizar una integración sin defectos en las líneas automatizadas de empaque de semiconductores, Hiner-pack ejecuta un estricto bucle de calificación de 6 etapas en cada lote de producción, vinculando directamente la síntesis de polímero en bruto con la metrología de coordenadas y la certificación de partículas.
Análisis de Metales Traza por ICP-MS
Evaluación de los compuestos de polímero en bruto para confirmar que los iones móviles (Na, K, Fe, Cu) permanezcan por debajo de umbrales de partes por billón.
Control de Presión de Cavidad
Perfilado de temperatura multizona que previene el estrés de corte interno, las rebabas por flash y la deformación por enfriamiento diferencial.
Escaneo Óptico de Coordenadas en Todos los Ejes
Escaneo CMM táctil y óptico automatizado que confirma el paralelismo del paso de las ranuras y las dimensiones de las celdas dentro de ±0.05 mm.
Resistividad Superficial Multipunto
Verificación de la resistencia superficial conductiva/disipativa permanente (106–109 Ω/sq) en las bases de las celdas, paredes laterales y rieles.
Cascada Ultrasónica en Sala Limpia
Decapado ultrasónico continuo en múltiples baños y cascada de agua DI caliente de 18.2 MΩ·cm dentro de salas limpias ISO 14644-1.
Embalaje de Doble Vacío
Deshumidificación por horneado en seco seguida de sellado al vacío antiestático con codificación de barras para trazabilidad de lotes.
Preguntas Frecuentes: Abastecimiento con un Fabricante de Casetes para Obleas
¿Qué tamaños de oblea y tipos de casete se fabrican directamente en Hiner-pack?
A1: Hiner-pack fabrica casetes para obleas de 100mm (4"), 150mm (6"), 200mm (8") y 300mm (12") con capacidades de 25 obleas. Nuestras líneas producen casetes automatizados de front-end, portadores de difusión PEEK de alta temperatura, canastillas PFA para bancos húmedos químicos y contenedores de transporte, totalmente respaldados por nuestra biblioteca de más de 2,000 moldes activos.
¿Cómo elimina Hiner-pack los cargos de herramientas de molde NRE en los pedidos de casetes?
A2: Fundada en 2013, Hiner-pack ha construido un inventario activo de herramientas de más de 2,000 juegos de moldes. Para los tamaños estándar de oblea (100mm a 300mm), las huellas estándar de la matriz JEDEC y las dimensiones de los pockets de las bandejas de chips, utilizamos bases de molde modulares preexistentes. Esto permite a los clientes abastecerse de portadores sin cargos de Ingeniería No Recurrente (NRE) (tarifas de herramientas de $0).
¿Cómo garantiza Hiner-pack la compatibilidad con EFEM robóticos automatizados?
A3: Todos los casetes para obleas de Hiner-pack se moldean estrictamente conforme a los estándares internacionales SEMI. Verificamos la planitud de la barra H, el paralelismo del espaciado de ranuras y los pockets de las orejetas de auto-elevación mediante metrología óptica automatizada por CMM certificada dentro de ±0.05 mm. Esto elimina los errores de caída de la varita de vacío robótica, el atascamiento del efector final y las lecturas erróneas de los sensores ópticos.
¿Están los casetes para obleas de Hiner-pack listos para el ingreso inmediato a la sala limpia?
A4: Sí. Todos los productos pasan por nuestras líneas automatizadas de limpieza en sala limpia, sometiéndose a un fregado ultrasónico de múltiples etapas y un enjuague en cascada con agua DI caliente de 18.2 MΩ·cm. Los portadores terminados se secan al horno y se sellan al vacío por calor en doble capa dentro de salas limpias certificadas ISO Clase 4 o 5, lo que permite el ingreso directo a la fábrica sin costosa pre-limpieza en sitio.
¿Cuál es el tiempo de entrega de muestras y la Cantidad Mínima de Pedido (MOQ)?
A5: Las muestras de calificación que coinciden con nuestra biblioteca de más de 2,000 moldes se envían en un plazo de 72 horas (3 días hábiles) para la evaluación mecánica del cliente. Apoyamos los pedidos de calificación piloto con MOQs tan bajos como 10 a 50 piezas para modelos estándar, y los pedidos de producción en masa con precios mayoristas flexibles por niveles de volumen.
¿Cómo gestiona Hiner-pack la logística global y los términos de flete de exportación?
A6: Hiner-pack realiza envíos directos a los principales centros de fabricación de semiconductores en Norteamérica, Europa, Taiwán, Japón, Corea del Sur y el sudeste asiático bajo incoterms flexibles (DAP, DDP, FOB). Ofrecemos embalaje al vacío conforme a las normas de exportación, logística prioritaria aérea/marítima, y precios mayoristas directos de fábrica a distribuidores internacionales autorizados de embalaje de semiconductores.
Inicie su Auditoría de Fábrica, Solicitud de Muestra o Liberación de Producción
Consolide sus requisitos de transporte de front-end de fab y empaquetado bajo un fabricante certificado de Nivel 1. Hiner-pack elimina los márgenes de los distribuidores externos, ofrece envíos de muestras piloto en 72 horas y entrega documentación completa de inspección CMM por lote.
Más de 2,000 juegos de moldes activos eliminan los costosos cargos de nuevo herramental de inyección ($0 NRE) en los formatos estándar de manejo de obleas de 100mm, 150mm, 200mm y 300mm.
Contacte a nuestro equipo de ventas técnicas para una revisión inmediata de planos RFQ y envío de muestras en 72 horas.